

O revestimento em pó é um processo de acabamento a seco no qual partículas eletricamente carregadas de resina e pigmento são pulverizadas sobre uma peça aterrada e depois cozidas até que essas partículas derretam, fluam e curem em um filme duro e contínuo. Essa é a resposta curta à pergunta "o que é revestimento em pó?" Não há solvente, nem transportador líquido, nem tempo de evaporação. O revestimento chega como um pó sólido e sai do forno como uma película plástica resistente que muitas vezes é várias vezes mais espessa do que uma única camada de tinta úmida.
Se você já passou o dedo pelo quadro de uma bicicleta, por um arquivo ou pela moldura de alumínio de uma janela e sentiu uma superfície lisa e levemente cerosa, você já tocou no revestimento em pó. É um dos acabamentos industriais mais utilizados no mundo, protegendo desde quadros elétricos até máquinas agrícolas.
O que é revestimento em pó, em termos simples
Quimicamente, um pó de revestimento é uma mistura finamente moída de quatro grupos de ingredientes: um aglutinante de resina, pigmentos e cargas, um agente de cura e uma pequena porcentagem de aditivos, como modificadores de fluxo, agentes de desgaseificação e estabilizadores de UV. Nada na mistura é líquido. A mistura é fabricada como um sólido, moída até um tamanho de partícula rigorosamente controlado e enviada em caixas ou funis fluidizados.
A aplicação é simples em princípio. A parte metálica é aterrada, uma pistola eletrostática carrega as partículas de pó à medida que saem do bico e as partículas carregadas são puxadas para a superfície aterrada, onde ficam presas até que o forno faça seu trabalho. Em vez disso, é utilizado um leito fluidizado para certas peças pequenas e produtos de arame pesados. A parte revestida então passa por um forno a aproximadamente 180 a 200 graus Celsius por 10 a 20 minutos , dependendo da química e da massa da peça.
Duas propriedades separam o revestimento em pó da tinta úmida. Primeiro, o filme se forma por fusão e não por evaporação: o pó flui para uma camada contínua e depois se reticula em uma rede termofixa. Em segundo lugar, não há essencialmente nenhum solvente para liberar, então os pós são formulados como materiais com zero ou quase zero VOC, e o excesso de pulverização que não atinge a peça pode ser coletado e reutilizado.
O que um pó de revestimento realmente contém
As formulações diferem conforme a aplicação, mas a maioria dos pós termofixos segue uma receita semelhante. A tabela abaixo mostra os intervalos típicos e o trabalho que cada componente executa.
| Componente | Compartilhamento típico | Função |
|---|---|---|
| Aglutinante de resina | 50 a 70 por cento | Forma o filme e define durabilidade, flexibilidade e desempenho externo |
| Pigmentos e enchimentos | 20 a 40 por cento | Fornece cor, opacidade, dureza e controle de custos |
| Agente de cura | 2 a 10 por cento | Reage com a resina durante o cozimento para reticular o filme |
| Aditivos | 1 a 5 por cento | Controle o fluxo, desgaseificação, brilho, capacidade de carga e estabilidade UV |
Como funciona o processo de revestimento em pó, passo a passo
- Pré-tratamento. A peça é limpa, desengordurada e recebe um revestimento de conversão, como fosfato de ferro ou zinco, depois enxaguada e seca. O desempenho de adesão e corrosão é decidido aqui, não no forno.
- Aplicativo. O pó é pulverizado com uma pistola corona ou tribo, ou a peça é mergulhada num leito fluidizado. A espessura alvo do filme é geralmente de 60 a 120 mícrons em uma única demão.
- Cura. A peça entra em um forno de convecção ou infravermelho e é mantida até que o metal atinja a janela de cura especificada pelo fornecedor do pó, normalmente de 10 a 20 minutos a 180 a 200 graus Celsius.
- Resfriamento e inspeção. Após o resfriamento, os operadores verificam a espessura, o brilho, a cor e a adesão do filme e retocam quaisquer áreas finas.
Tipos de revestimento em pó
Pós termofixos
Esses são os burros de carga da indústria. A resina reticula durante a cura e não pode ser fundida novamente, o que proporciona um filme duro e resistente a produtos químicos. Os produtos químicos comuns são:
- Epóxi: excelente resistência química e à corrosão, mas desbota em ambientes externos, por isso é utilizado em peças internas e revestimentos de tubos.
- Poliéster: a escolha padrão para exposição externa, com boa retenção de UV e brilho.
- Epóxi-poliéster híbrido: um meio-termo econômico para peças decorativas de interiores.
- Poliuretano e acrílico: especificados onde a aparência, a dureza ou a resistência química específica são importantes.
Pós termoplásticos
Os pós de náilon, PVC, polietileno e polipropileno derretem e fluem, mas não reticulam, de modo que formam filmes muito mais espessos, geralmente de 250 a 500 mícrons. Eles são escolhidos para revestimentos funcionais em tubos, válvulas e peças que necessitam de resistência ao impacto em vez de acabamento decorativo.
Revestimento em pó versus tinta líquida
A comparação abaixo reflete o que vemos nas linhas industriais. Pó nem sempre é a resposta, mas em peças metálicas que suportam a temperatura do forno, costuma ganhar em durabilidade por unidade de custo.
| Fator | Revestimento em pó | Tinta líquida |
|---|---|---|
| Compostos orgânicos voláteis | Essencialmente zero | 250 a 450 gramas por litro |
| Eficiência de transferência | 90 a 98 por cento com recuperação | 30 a 60 por cento |
| Espessura de camada única | 60 a 120 mícrons | 20 a 40 mícrons |
| Pulverização excessiva | Coletado e reutilizado | Resíduos perigosos |
| Tempo de cura | 10 a 20 minutos | Minutos a horas |
As compensações são reais. O pó não pode ser usado em substratos sensíveis ao calor, como a maioria dos plásticos e madeira, as mudanças de cor custam tempo de produção e é mais difícil obter filmes muito finos e uniformes do que com um líquido pulverizado.
Onde o revestimento em pó é usado hoje
Os analistas da indústria situaram o mercado global de revestimentos em pó na faixa dos 12 a 15 mil milhões de dólares, crescendo cerca de 4 a 6 por cento ao ano. A demanda vem de um conjunto previsível de setores:
- Veículos automotivos e elétricos: rodas, peças de suspensão, bandejas de baterias e componentes de parte inferior da carroceria.
- Alumínio arquitetônico: caixilhos de janelas, paredes cortina e revestimentos, geralmente especificados nos níveis de desempenho AAMA 2604 ou 2605.
- Eletrodomésticos e móveis: caixas de máquinas de lavar, geladeiras, mesas de escritório e estantes.
- Equipamentos agrícolas e de construção: chassis, chassis e implementos que enfrentam abrasão e intempéries.
- Elétrica e telecomunicações: gabinetes, gabinetes e isolamento de barramentos.
- Lojas de empregos e equipamentos esportivos: quadros de bicicletas, máquinas de ginástica e brinquedos de metal.
Por trás do acabamento: como o pó de revestimento é moído e classificado
A pólvora na caixa da arma não começou como pólvora. Resina, pigmento, carga e aditivos são misturados a seco e depois alimentados em uma extrusora de rosca dupla onde são derretidos e dispersos a 90 a 110 graus Celsius. O material quente é prensado em flocos finos, resfriado em uma folha quebradiça e quebrado em lascas. Tudo depois desse ponto é um problema de redução de tamanho, e é aqui que a qualidade do revestimento final é decidida em grande parte.
A moagem fina é o coração do processo. Os moinhos de martelo lidam com o estágio grosso, enquanto os moinhos de classificação a ar e os moinhos a jato produzem a distribuição final do tamanho das partículas. Como a resina amolece entre 50 e 60 graus Celsius, o moinho deve remover o calor tão rapidamente quanto o cria, e é por isso que o fluxo de ar e o projeto de resfriamento são tão importantes quanto a velocidade do rotor.
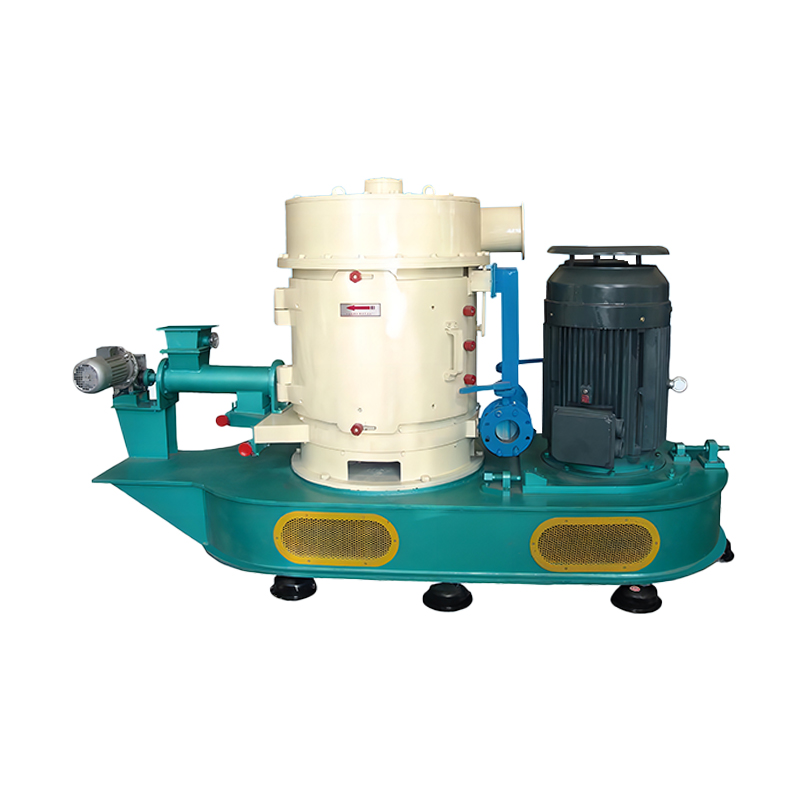
 Moinho de classificação de ar Tamanho de partícula do produto: D50 ajustável entre 1,5 e 45 μm. Ver Produto →
A classificação é a outra metade do trabalho. Um revestimento em pó normalmente tem um tamanho médio de partícula de 30 a 45 mícrons, com partículas finas abaixo de 10 mícrons mantidas no mínimo e a cauda grossa acima de 100 mícrons quase eliminada. Os finos causam má fluidização e aplicação empoeirada, enquanto as partículas grossas produzem casca de laranja e películas irregulares. Manter um ponto de corte apertado é o que separa um pó que pulveriza suavemente com alta eficiência de transferência daquele que cria rejeições e retrabalhos. Se você quiser ver como esse ponto de corte é mantido na prática, nossa nota sobre como funciona um classificador de pó dinâmico percorre o mecanismo.
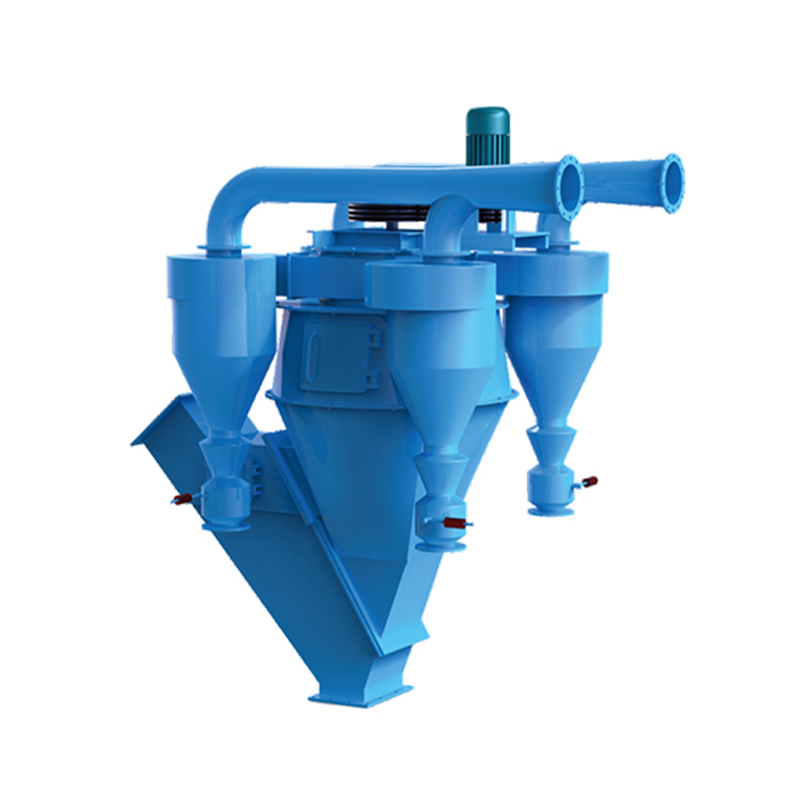
 Classificador de ar Tamanho de partícula do produto: D50 varia de 1 a 45 μm. Eficiência de classificação: 60% a 90%. Capacidade de Produção: 1 a 60 t/h. Ver Produto →
Algumas formulações precisam de mais uma etapa. Pigmentos metálicos, ceras e aditivos de controle de carga são ligados às partículas de base para que não possam se separar durante o transporte ou pulverização, e existem máquinas de modificação especificamente para essa tarefa.
 Revestimento em pó and modification machine Modificadores e materiais são medidos com precisão e adicionados uniformemente de acordo com a proporção de mistura, garantindo precisão instantânea da proporção de mistura. Isso permite um alto... Ver Produto →
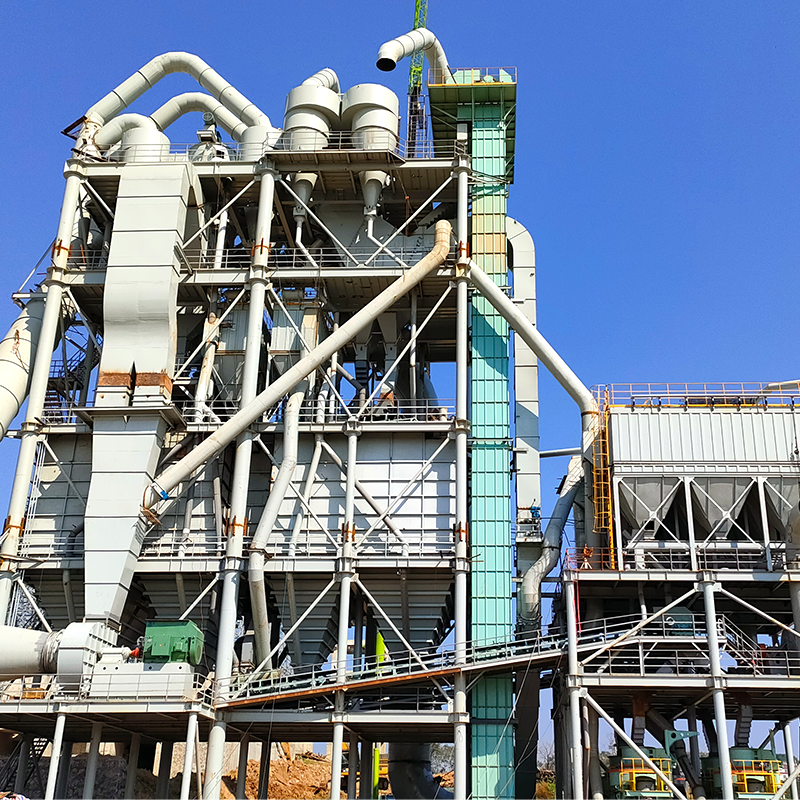
Este é o terreno em que trabalhamos todos os dias. Jiangsu JND vem construindo equipamentos de moagem, classificação, secagem, coleta de poeira e tratamento de gases de combustão desde 2002, apoiados por um centro de tecnologia provincial, longa cooperação com universidades como a Southeast University e a Tongji University, e certificação ISO 9001, ISO 14001 e OHSAS 18001. Nossos moinhos e classificadores atendem produtores de pó, bem como as indústrias de cimento, química, energia e aço, e as mesmas questões de engenharia surgem em todos eles: quão fino, quão uniforme e quão consistente.
Problemas comuns de revestimento em pó e suas causas
A maioria dos defeitos remonta a três variáveis: pré-tratamento, espessura do filme e histórico de calor. A tabela abaixo lista as falhas que ouvimos falar com mais frequência.
| Defeito | Causa provável | Correção prática |
|---|---|---|
| Casca de laranja | Filme muito grosso, pó grosso, cura muito rápido | Reduza a produção, aperte a distribuição do tamanho das partículas, diminua a velocidade da rampa |
| Má adesão | Óleo, incrustações ou um revestimento de conversão fraco | Revise as etapas de desengorduramento e fosfato, verifique a qualidade da água de enxágue |
| Buracos | Ar preso ou umidade escapando do substrato | Pré-aqueça a peça, use um aditivo desgaseificante, reduza a espessura do filme |
| Mudança de cor | Assamento excessivo ou carga irregular do forno | Verifique a temperatura do metal, não apenas a temperatura do ar do forno |
| Cobertura fina nos cantos | Efeito gaiola de Faraday | Tensão mais baixa, aumente a distância do canhão, considere carregamento tribo |
Acertando o lado do pó do processo
O revestimento em pó é uma ideia simples, com uma cadeia de fornecimento exigente por trás dela. A química determina o desempenho do filme, mas a distribuição do tamanho das partículas determina como ele é pulverizado, quanto excesso de pulverização você recupera e com que frequência sua linha produz rejeitos. Alguns mícrons de desvio na extremidade fina da distribuição podem transformar uma linha suave em uma linha de retrabalho.
Se você produz pó de revestimento ou se processa as cargas minerais que o compõem, escolher um equipamento de moagem e classificação com um ponto de corte estável é a decisão mais importante que você tomará. Nossa equipe dimensiona moinhos e classificadores há mais de duas décadas e temos o prazer de analisar seu material, sua distribuição alvo e sua capacidade antes de recomendar uma configuração. Entre em contato com nossos engenheiros e trabalharemos os números com você.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588