

O revestimento em pó é um processo de acabamento a seco: o pó à base de resina finamente moído é carregado eletrostaticamente, pulverizado sobre uma peça aterrada e depois cozido para que as partículas derretam, fluam e curem em um filme duro e contínuo. Como não há solvente envolvido, o pó em si é o revestimento – e é por isso que uma superfície revestida com pó carrega emissões de COV quase nulas e constrói um filme de 50–100 µm em uma única passagem.
O termo também tem um significado upstream. Dentro de uma fábrica de pó, "revestimento em pó" também descreve o revestimento e a modificação de partículas individuais - ligando aditivos, pigmentos ou camadas funcionais às superfícies do pó. Ambos os significados baseiam-se na mesma disciplina: controle rígido sobre como o pó é moído, classificado, seco e contido.
O que é exatamente um revestimento em pó?
Um revestimento em pó é um material de revestimento 100% sólido. Não há água nem solvente na formulação: um produto típico contém 50–70% de resina , 20–40% de pigmentos e cargas e 1–5% de aditivos, como agentes de fluxo, agentes de desgaseificação e aditivos de controle de carga. Esses ingredientes são misturados por fusão, resfriados, triturados e moídos até um tamanho médio de partícula de aproximadamente 30–45 µm antes mesmo de chegarem a uma pistola de pulverização.
As duas famílias
- Pós termofixos — epóxi, poliéster, híbrido poliéster-epóxi, poliuretano, acrílico e fluoropolímero. Estes se reticulam no forno e representam a grande maioria dos revestimentos em pó industriais.
- Pós termoplásticos - náilon, PVC e polietileno. Estes derretem e fluem sem reticulação química, o que permite filmes muito espessos e forte resistência química.
A química segue o ambiente de serviço: epóxi onde a proteção contra corrosão é importante em ambientes internos, poliéster onde a luz solar e o clima são os inimigos, híbridos para produtos metálicos internos e fluoropolímero para produtos químicos agressivos ou serviços em altas temperaturas.
Como funciona o processo de revestimento em pó
A sequência é curta, mas cada etapa é implacável. Uma superfície contaminada ou um caminho de solo fraco arruinará uma aplicação que de outra forma seria perfeita.
| Palco | O que acontece | Parâmetros típicos |
|---|---|---|
| Pré-tratamento | Desengordure, enxágue e fosfatize ou jateie o substrato | 3–7 estágios, 50–60 °C |
| Trasfega e mascaramento | Aterre a peça e proteja as roscas ou faces correspondentes | Pontos de contato limpos, baixa resistência |
| Aplicação | Pistola Corona ou Tribo pulveriza pólvora carregada | 60–100 kV, afastamento de 15–25 cm |
| Cura | O forno derrete, flui e interliga o filme | 180–200 °C de temperatura do metal, 10–20 min |
| Resfriamento e inspeção | Resfrie ao ar e verifique a espessura e a adesão | Filme seco de 50–100 µm |
Por que a cobrança é importante
À medida que a pólvora sai da pistola, uma carga de alta tensão e baixa amperagem é aplicada às partículas, que são então atraídas para a peça aterrada. Essa atração eletrostática mantém o pó no lugar antes da cura e torna possível a recuperação: o excesso de pulverização que não atinge a peça pode ser capturado, peneirado e reutilizado, com cabines bem administradas recuperando 95% ou mais do pó pulverizado.
Revestimento em pó vs tinta líquida
Os dois acabamentos não são intercambiáveis e a escolha geralmente se resume aos objetivos de volume, substrato e aparência.
- Emissões: o pó não contém solvente, portanto a produção de VOC cai drasticamente em comparação com a tinta líquida à base de solvente.
- Construção do filme: uma passagem de pó atinge 50–100 µm, enquanto os sistemas líquidos geralmente precisam de várias camadas para combinar.
- Durabilidade: os filmes em pó curados resistem bem ao impacto, à abrasão e ao lascamento, e os sistemas epóxi ou híbridos passam em longos testes de névoa salina quando o pré-tratamento é adequado.
- Mudança de cor: o líquido vence aqui - trocar as cores do pó significa limpar a cabine e as linhas, e é por isso que as lojas de pó agrupam os trabalhos por cor.
- Substratos: o pó precisa de uma parte condutora e tolerante ao calor; plásticos e conjuntos sensíveis ao calor geralmente ficam com revestimentos líquidos ou curados por UV.
Por que a distribuição do tamanho das partículas decide a qualidade do revestimento em pó
Dois pós podem compartilhar a mesma química e se comportar de maneira completamente diferente, porque o desempenho depende da distribuição do tamanho das partículas. Muitos finos e o pó fluidificam mal, carregam de forma inconsistente e formam poeira na cabine. Muitas partículas grossas e o filme ficam ásperos e com casca de laranja. A maioria dos tipos de revestimento em pó, portanto, tem como alvo um mediana em torno de 30–45 µm com um corte superior próximo a 100 μm.
| Fração | Alvo típico | O que acontece if you miss it |
|---|---|---|
| Multas | Abaixo de 10 µm mantido baixo | Má fluidização, formação de pó, baixa eficiência de transferência |
| Mediana (D50) | 30–45 µm | Fluxo, cobertura e suavidade do filme fora das especificações |
| Grosso | Corte superior perto de 100 µm | Superfície áspera, cura irregular, filmes mais pesados |
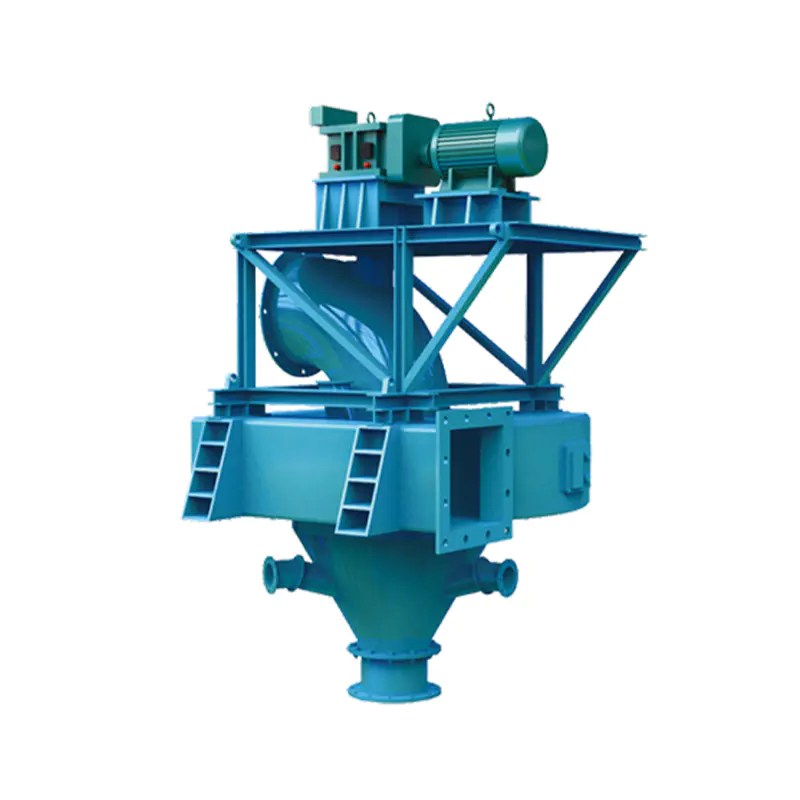
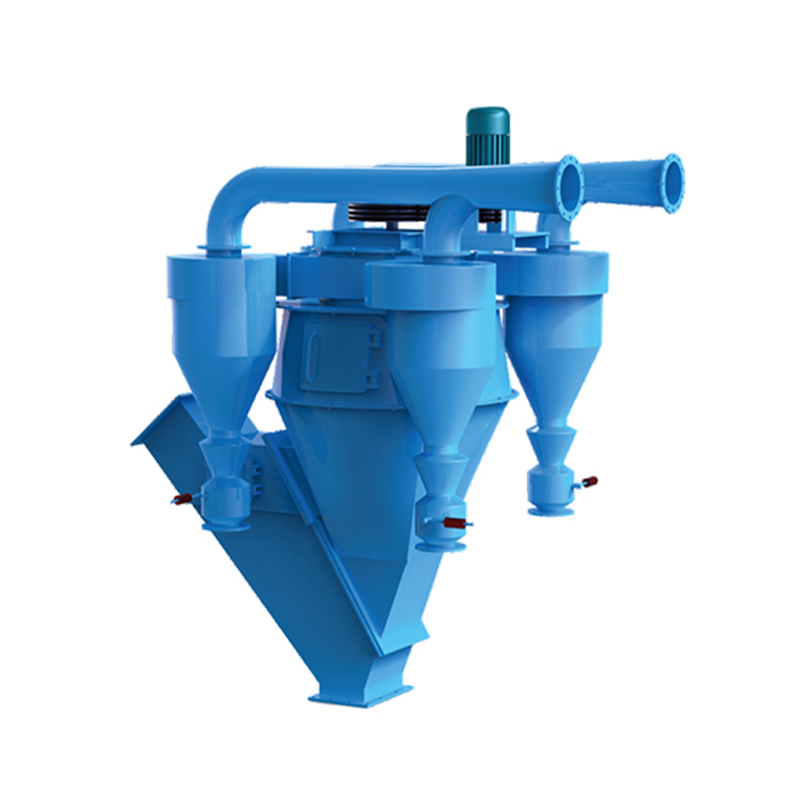
É por isso que a classificação, e não apenas a moagem, define a qualidade do pó. Um classificador de pó dinâmico apara o corte superior e puxa os finos no mesmo fluxo de ar, e o ponto de corte pode ser ajustado sem parar a linha.
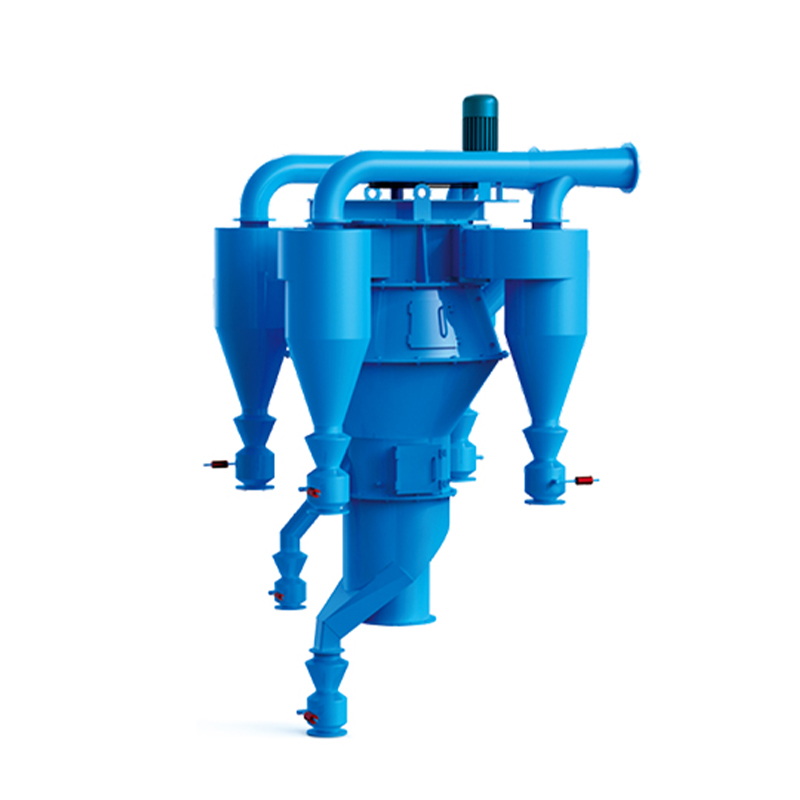 Classificador de pó ultrafino série TS-CX Classificação ultrafina a seco com finura de malha ajustável de 200–1000, adequada quando a qualidade do pó depende de corte superior preciso e remoção de finos em processamento contínuo. Ver Produto →
Como o pó de revestimento em pó é feito
Transformar resina, pigmento e carga em um pó pulverizável é uma sequência de mistura, fusão e redução de tamanho – e as duas últimas etapas decidem o produto final.
- Pese e pré-misture as matérias-primas em um misturador de alta intensidade.
- Misture por fusão em uma extrusora de rosca dupla a aproximadamente 90–120 °C para que a resina molhe cada partícula de pigmento.
- Resfrie o produto fundido em uma esteira, lasque-o e esmague-o em lascas.
- Moa e classifique os cavacos, geralmente em um único moinho de classificação a ar, para atingir o tamanho de partícula desejado.
- Peneiramento, detecção de metais e embalagem.
A fase de moagem é onde a maioria das fábricas ganha ou perde dinheiro.
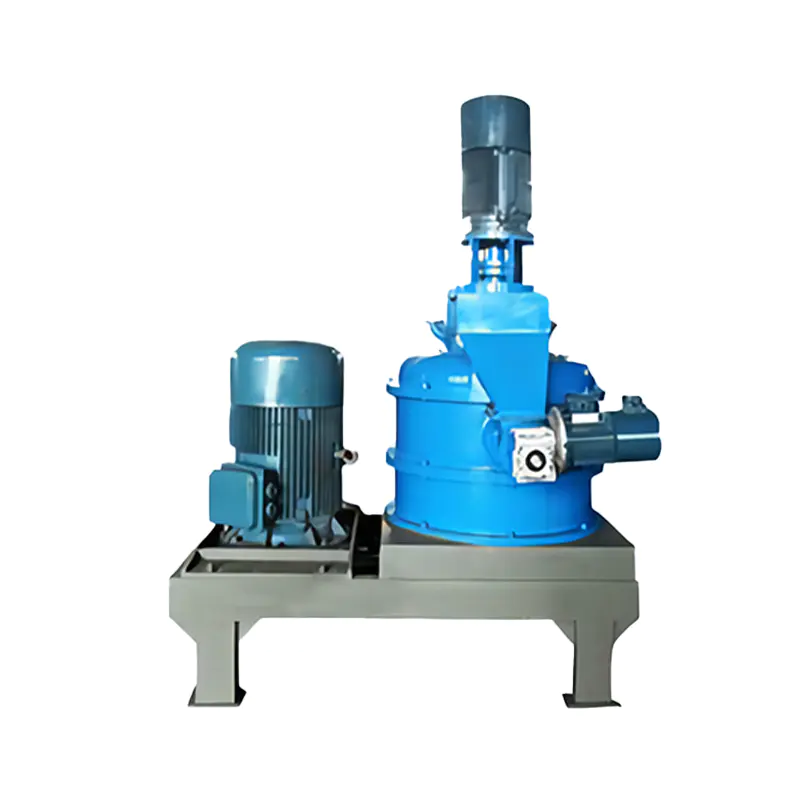 Moinho de classificação de ar para moagem ultrafina Combina retificação por impacto e classificação interna para controlar o D50 de 1,5 a 45 μm, ajudando a gerenciar o calor na fresagem de resina de revestimento em pó. Ver Produto →
Um moinho classificador a ar combina a retificação por impacto com uma roda classificadora interna, de forma que apenas as partículas abaixo do ponto de corte saiam do moinho enquanto o material de tamanho grande continua circulando. O calor da moagem é transportado pela corrente de ar, o que é importante porque as resinas de revestimento em pó amolecem e mancham se o moinho funcionar quente.
Partículas de revestimento, não painéis
A mesma palavra aparece um estágio anterior na cadeia. O revestimento de partículas secas – frequentemente chamado de modificação em pó – envolve cada partícula em uma fina camada de aditivo, pigmento ou material funcional sem dissolver nada.
Na produção de revestimento em pó, isso é usado para unir pigmentos metálicos para que eles não se separem mais do pó de base durante o tribo carregamento, e para revestir a seco as partículas hospedeiras com sílica ou alumina em nanoescala para melhorar a fluidez e a estabilidade da carga. Além dos revestimentos, a mesma técnica melhora a dispersão de cargas em materiais de cimento, produtos químicos e baterias.
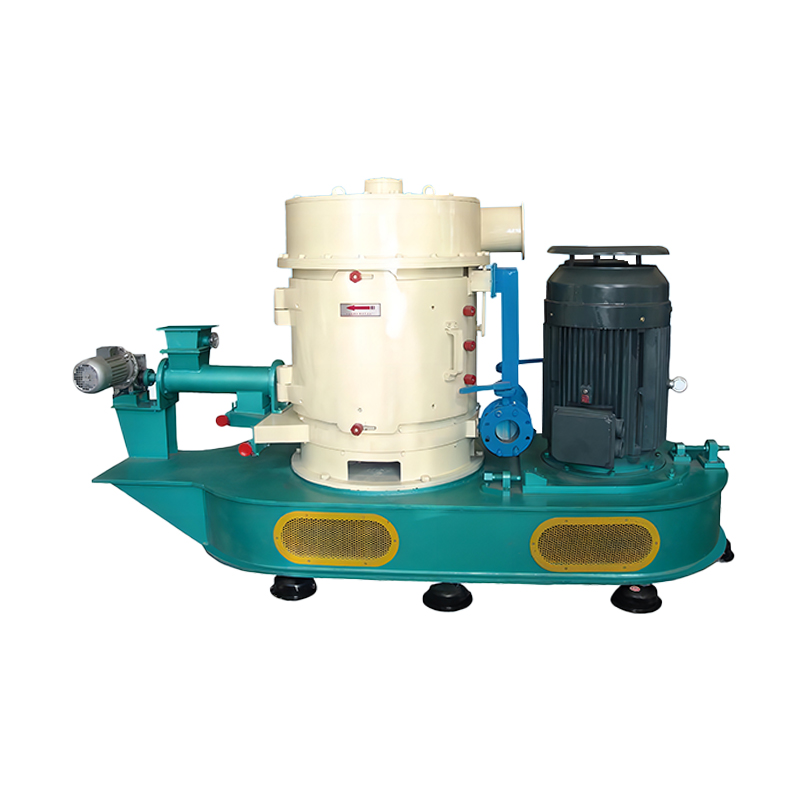
As unidades baseadas em rotor realizam o trabalho com alto cisalhamento e curto tempo de residência, o que mantém a temperatura sob controle. Nossa máquina de revestimento e modificação de pó é construída exatamente para essa função, combinando secagem, desintegração e modificação de superfície em uma única passagem.
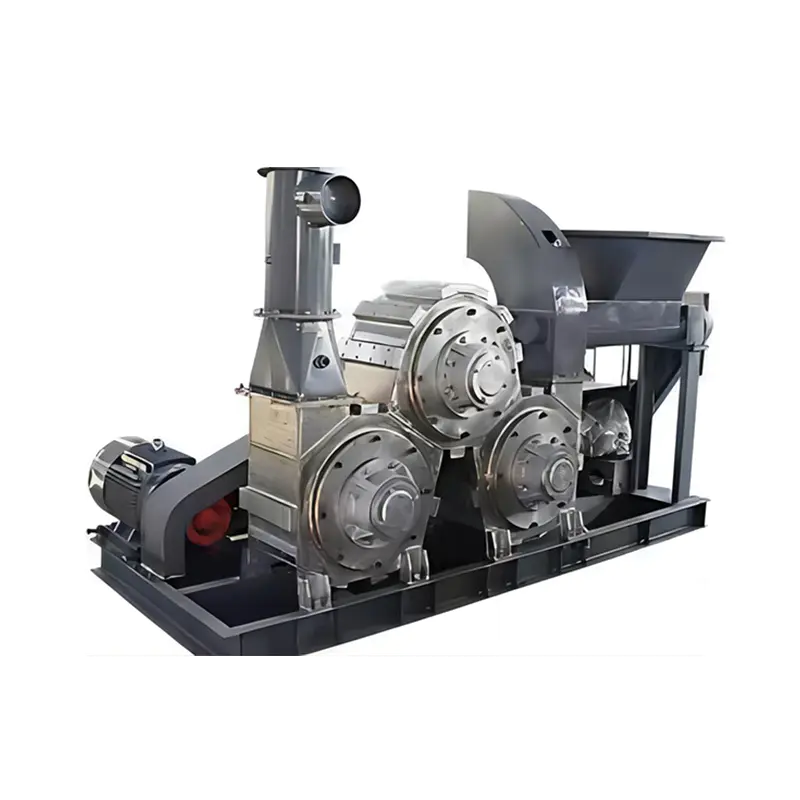 Máquina de revestimento e modificação em pó Combina secagem, desintegração e modificação de superfície em uma única passagem para pós minerais, com dosagem precisa de modificador e calor gerado por fricção. Ver Produto →
Controle de poeira, recuperação e higiene de linha
A pintura a pó é um negócio gerador de poeira em ambas as extremidades da cadeia. No estande, o excesso de pulverização deverá ser capturado e recuperado ou descartado; na planta de moagem e classificação, as frações finas devem ser coletadas antes que cheguem ao filtro ou ao local de trabalho.
Duas regras mantêm uma linha limpa e compatível:
- Separe a recuperação dos resíduos. Um ciclone retorna o pó grosso utilizável para a tremonha, enquanto um cartucho ou filtro de mangas manuseia a fração fina que, de outra forma, prejudicaria a recuperação.
- Dimensione o coletor para a poeira, não para o fluxo de ar. Os finos do revestimento em pó são leves e pegajosos, portanto, os coletores de sacos limpos por pulso com área generosa de tecido mantêm uma queda de pressão estável por muito mais tempo do que as unidades subdimensionadas.
Desde 2002, nossa equipe constrói equipamentos de moagem, classificação, secagem e remoção de poeira para as indústrias de cimento, química, energia e aço, apoiados pelas certificações ISO 9001, ISO 14001 e OHSAS 18001. Coletores de bolsa de pulso, como as séries LMC/CDMC e unidades de caixa de ar específicas para moinhos de carvão, são ferramentas padrão nesse kit de ferramentas.
Principais conclusões
- Um revestimento em pó é um acabamento 100% sólido e sem solventes, aplicado eletrostaticamente e curado em forno em um filme duro.
- A espessura do filme normalmente fica entre 50 e 100 µm, e uma cabine bem operada recupera 95% ou mais do excesso de pulverização.
- O desempenho é decidido muito antes da pistola de pulverização — pela distribuição do tamanho das partículas, moagem e classificação.
- O revestimento e a modificação de partículas secas estendem a mesma ideia à própria superfície da partícula.
Se você estiver especificando uma linha de moagem, classificação, secagem ou remoção de pó para produção de pó, nossos engenheiros poderão revisar seu material e definir a distribuição do tamanho das partículas. Envie-nos os detalhes e voltaremos com uma configuração viável.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588